 Söka
 sv
En fiberlaser som skär 12 mm kolstål rent i början av ett skift och producerar kraftig slagg två timmar senare har vanligtvis en misstänkt: fokuslinsen i skärhuvudet. Den komponenten koncentrerar kilowatt av koherent ljus till en punkt som mäts i tiotals mikron, så små fel i brännvidd, materialkvalitet eller beläggning visar sig omedelbart som dålig kantkvalitet, långsammare färdhastigheter och optik som misslyckas veckor för tidigt. Den praktiska slutsatsen för köpare och processingenjörer är enkel: specificera en optisk laserlins runt fyra variabler – brännvidd, substratmaterial, beläggning och kontamineringskontroll – och väg leverantörens processbevis lika tungt som databladet. Avsnitten nedan täcker arbetsprincipen, de specifikationer som betyder mest och en checklista för förbeställning.
Vad en optisk laserlins gör i strålbanan
En laserresonator sänder ut en koherent stråle typiskt några få millimeter till mer än tjugo millimeter tvärs över. Den råa strålen kan inte göra användbart arbete på ett arbetsstycke; det måste koncentreras först. Fokuseringslinsen utför denna reduktion och dess beteende följer en förutsägbar regel: fläcken blir mindre när brännvidden förkortas och när den inkommande strålens diameter växer. I skärhuvuden med hög effekt är fokuserade punkter i tiotals mikron normala, vilket är det som gör att en multikilowattstråle kan förånga metall längs en skärp som är smalare än en millimeter.
Avvägningen ligger mellan punktstorlek och fokusdjup. En kort brännvidd ger en liten, intensiv punkt men en ytlig fokuszon, så avståndet mellan munstycket och plattan måste hållas tätt. En längre brännvidd ger upp en viss effekttäthet i utbyte mot en djupare fokuszon som tolererar tjockare plåt, ojämna ytor och mindre styv fixtur. Inget av alternativen är allmänt sett bättre; rätt brännvidd beror på materialtjocklek, maskinskick och den finish som jobbet kräver.
I de flesta industrimaskiner fungerar inte linsen ensam. En kollimerande lins ställer in strålens diameter innan fokusoptiken, skyddande fönster skyddar den från stänk, och styrspeglar bär strålen från resonatorn genom leveransarmen till huvudet. Försämring var som helst i det tåget producerar samma symptom – fallkraft eller en förvrängd skärning – så effektivt underhåll behandlar hela banan som ett system snarare än att upprepade gånger ersätta den mest synliga delen.
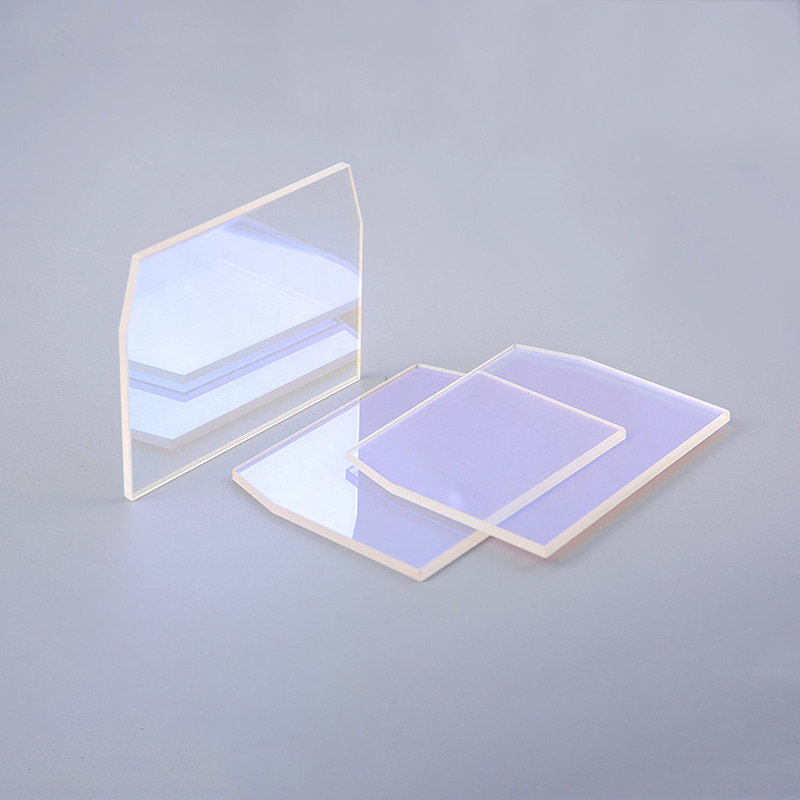 Precisionsoptiska reflektorer för laserstråleleverans Styrspeglar bär strålen från resonatorn till skärhuvudet, och nedbrytning var som helst i den banan minskar kraften eller förvränger skäret. Reflektorer gjorda för kontrollerad reflektans och ytkvalitet hjälper till att upprätthålla hela leveranssystemet. Visa produkt →
Specifikationerna som avgör prestanda
Fyra parametrar dominerar verkliga resultat. Brännvidd avgör arbetsavstånd och punktstorlek: värden mellan ungefär 38 och 100 mm är vanliga där tunn plåt kräver fina detaljer, medan 150 till 190 mm passar tjockare plåt och ett mer förlåtande fokusdjup. Klar bländare spelar lika stor roll, eftersom bländaren bör överstiga den inkommande strålens diameter med en bekväm marginal - en faktor på cirka 1,5 till 2 är en vanlig teknisk regel - eftersom strålklippning vid linsens kant skapar diffraktion och överhettar kanten.
Substrat och beläggning avgör sedan om linsen överlever sin miljö. En CO2-laser som arbetar vid 10,6 mikron kräver ett genomsläppligt material som zinkselenid, medan fiberlasrar vid 1064 nm vanligtvis går genom smält kvarts eller högkvalitativt optiskt glas. Ytkvalitet och skadetröskel styr livslängden vid kraft: snäva skrapgrävningsgränser och beläggningar med en hög laserinducerad skadetröskel motstår den termiska påkänningen som förstör mindre optik.
| Material | Typisk våglängdspassning | Vanlig laseranvändning | Praktiska anteckningar |
|---|---|---|---|
| Zinkselenid (ZnSe) | Cirka 10,6 mikron | CO2-skärning, gravering och märkning | Sänder synligt inriktningsljus; ytan är förhållandevis mjuk och måste hanteras varsamt |
| Smält kvarts (kiseldioxid) | Ultraviolett till nära-infrarött | Fiberlasrar vid 1064 nm och högeffektsystem | Låg termisk expansion och hög skadetröskel |
| Optiskt glas (K9/BK7 typ) | Synlig för nära-infrarött | Gravering, justering och avkänning med låg effekt | Ekonomisk och lätt att polera, med begränsad krafthantering |
| Safir | Ultraviolett till medelinfrarött | Tuffa fönster och krävande optik | Extremt hård och reptålig, men svårare att bearbeta |
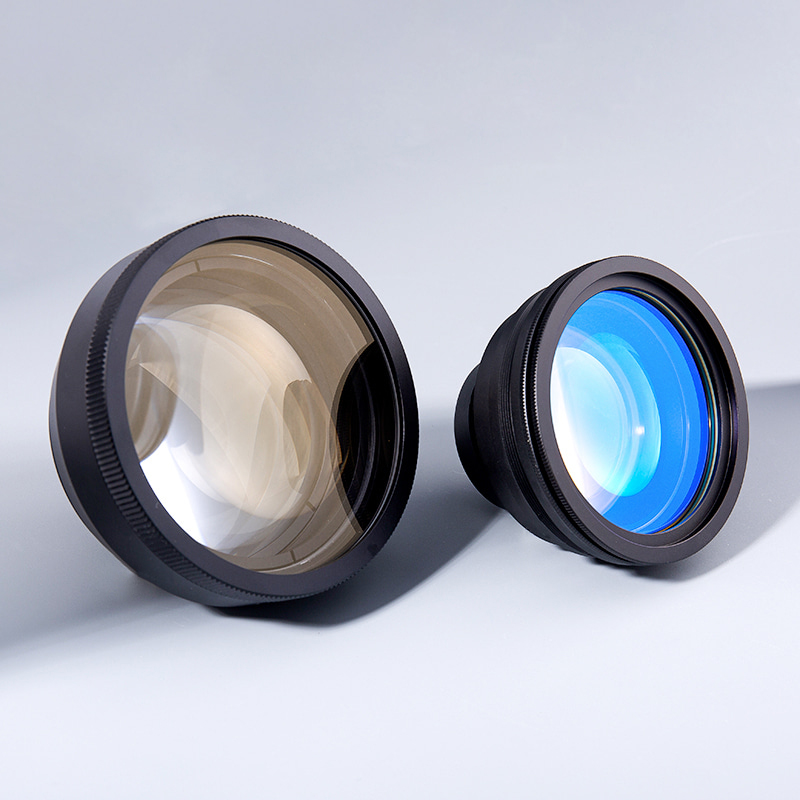 Tillverkare av optiska laserlinser Linser är sammansatta av sfäriska speglar och strukturella komponenter, som ofta används inom områden som säkerhet, mätning, konsumentelektronik och lasersystem. Th... Visa produkt →
Oavsett vilket material applikationen kräver, begär överförings- och beläggningsdata med exakt driftvåglängd och effektnivå istället för att acceptera en generisk antireflexetikett. Ett objektiv med dokumenterad prestanda kostar vanligtvis mer i framkant och mindre under ett års produktion.
Matcha linsen till applikationen
Skär- och svetshuvuden
Skärning belönar intensitet. Korta till medelstora brännvidder koncentrerar kraften till en smal skärp och låter hjälpgasen rensa smält material, medan svetshuvuden ofta rör sig åt andra hållet, med längre brännvidder som håller optiken längre från stänk och vidgar svetszonen. Linsens form spelar roll även här: meniskdesigner är vanliga där strålen måste fokusera med minimal sfärisk aberration, särskilt vid hög effekt.
Gravyr och finmärkning
Gravering lever på liten punktstorlek och skarpa kanter, så korta brännvidder dominerar – men det grunda fokusdjupet som skärper detaljerna straffar också ojämna ytor. Markering på böjda eller oregelbundna delar kan kräva en längre brännvidd eller en annan skanningsgeometri, vilket är anledningen till att gravyrverkstäder ofta har flera linsuppsättningar till hands istället för att tvinga in en optik i varje jobb.
Medicinska och precisionsinstrument
Medicinska lasersystem lägger till begränsningar som fabriksgolv sällan möter: beläggningar måste tåla aggressiva rengöringsmedel, material måste kunna spåras från parti till parti, och dokumentationen följer enheten till regulatorisk granskning. Tillförlitligheten bedöms mindre av enhetspriset och mer av konsekvens över hundratals levererade delar, vilket driver köpare mot tillverkare med formella kvalitetssystem snarare än återförsäljare.
Beläggningar, transmission och ryggreflektion
En obelagd linsyta reflekterar några procent av det infallande ljuset, och den förlusten gör två gånger ont: kraft som aldrig når arbetsstycket och värme som genereras inuti optiken. Antireflexbeläggningar designade för den specifika våglängden trycker en ytas reflektans långt under en procent, vilket ökar transmissionen och minskar den termiska linsen som tyst förskjuter brännpunkten när optiken värms upp. Val av beläggning är därför en prestandaspecifikation i sig, och den tekniska bakgrunden är värd att studera hur beläggningar på optiska laserlinser förbättrar prestandan .
Den andra beläggningsrelaterade risken går i motsatt riktning. Ljus som reflekteras från fokuslinsen kan färdas tillbaka in i leveransfibern eller resonatorn, och i fibersystem kan en stark återgång skada själva källan. Beläggningar som dämpar bakåtreflektion, korrekt linsorientering under montering och rutininspektion av skyddsfönster minskar alla denna exponering – problem som oftast uppstår efter att någon byter en optik utan att kontrollera beläggningssidan eller sätena.
Kontaminering, rengöring och livslängd
Laserlinser misslyckas sällan av ålderdom; de misslyckas från kontaminering. Stänk, damm och ett enda fingeravtryck absorberar laserenergi, skapar hot spots och kan förvandla en ren optik till en sprucken en inom ett skift med hög effekt. Svaret är procedurmässigt snarare än heroiskt: inspektera optiken under starkt ljus med fasta intervaller, hantera linser endast vid kanten med puderfria handskar och rengör med rätt lösningsmedel och luddfria våtservetter istället för vad som helst på bänken. Butiker som dokumenterar dessa steg ser konsekvent längre optiklivslängd och färre oplanerade stopp.
Skyddsfönster förtjänar särskild uppmärksamhet eftersom de fungerar som förbrukningsbara sköldar för den mycket dyrare fokuslinsen bakom dem. Att byta ut ett offerfönster enligt tidtabell är ett av de billigaste sätten att förlänga fokuslinsens livslängd, förutsatt att ersättningsfönstret har samma beläggningskvalitet som den del det ersätter.
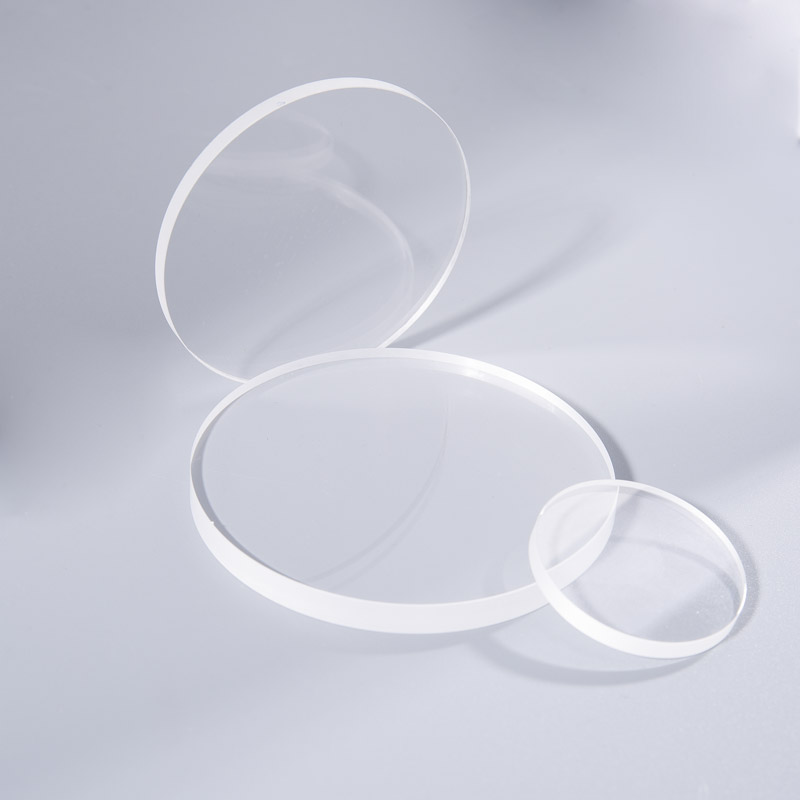 Safir Optical Window Manufacturers 1. Fönstersubstrat är vanligtvis gjorda av material med önskvärda optiska egenskaper, såsom hållbara material som safir. Dessa genomskinliga plattor används som... Visa produkt →
Vad du ska verifiera innan du beställer
De flesta problem med anskaffning av laserlinser spåras tillbaka till informationsluckor vid offertstadiet, och en kort checklista förhindrar de flesta av dem.
- Bekräfta driftvåglängd, medeleffekt, toppeffekt och arbetscykel skriftligt och be sedan leverantören bekräfta att optiken är klassad för alla fyra.
- Fixa brännviddstoleransen och tydlig bländare, inte bara det nominella värdet; en brännvidd som hålls på en procent beter sig annorlunda från en hållen till fem.
- Fråga vilken materialkvalitet som kommer att levereras, eftersom laserkvalitetssubstrat skiljer sig från bruksmaterial i absorption och inre inneslutningar.
- Begär beläggningsöverföringsdata eller bevittna prover vid driftvåglängden.
- Verifiera kvalitetssystemet bakom delen: ISO 9001:2015 för allmän tillverkning och IATF 16949 där optiken går in i en fordonsförsörjningskedja.
Leverantörerna skiljer sig mest åt på just dessa punkter. Changzhou Haolilai Photo-Electricity (HLL), en tillverkare av precisionsoptik som grundades 1998 i Changzhou, Kina, illustrerar profilen som är värd att välja bland: intern polering och beläggning av optiska linser, fönster och reflektorer; ISO 9001:2015, ISO 14001:2015 och IATF 16949 certifierade kvalitetssystem; och ett produktsortiment som betjänar kunder inom laser-, fordons-, halvledar- och konsumentelektronik i mer än tjugo länder. För en specifik våglängd, bländare eller beläggningskrav kan köpare begär en skräddarsydd offert och behandla den först levererade batchen som det verkliga kvalificeringsprovet för de volymer som följer.




 苏公网安备 32041102000130 号